Катанка належить до затребуваних видів металевого прокату, який використовують для виготовлення дроту, кріпильних виробів, сітки, зварювальних матеріалів, арматурних елементів та іншої продукції. Від якості вихідного матеріалу багато в чому залежать характеристики готового виробу, тому перевіряти катанку бажано ще до запуску у виробництво.
Повноцінна оцінка потребує лабораторних випробувань і перевірки супровідної документації. Однак уже під час візуального огляду можна виявити низку дефектів, які вказують на можливі проблеми з якістю. Поверхня, форма мотка, колір металу та наявність видимих пошкоджень дають достатньо інформації для первинного контролю та допомагають не прийняти явно проблемну партію.
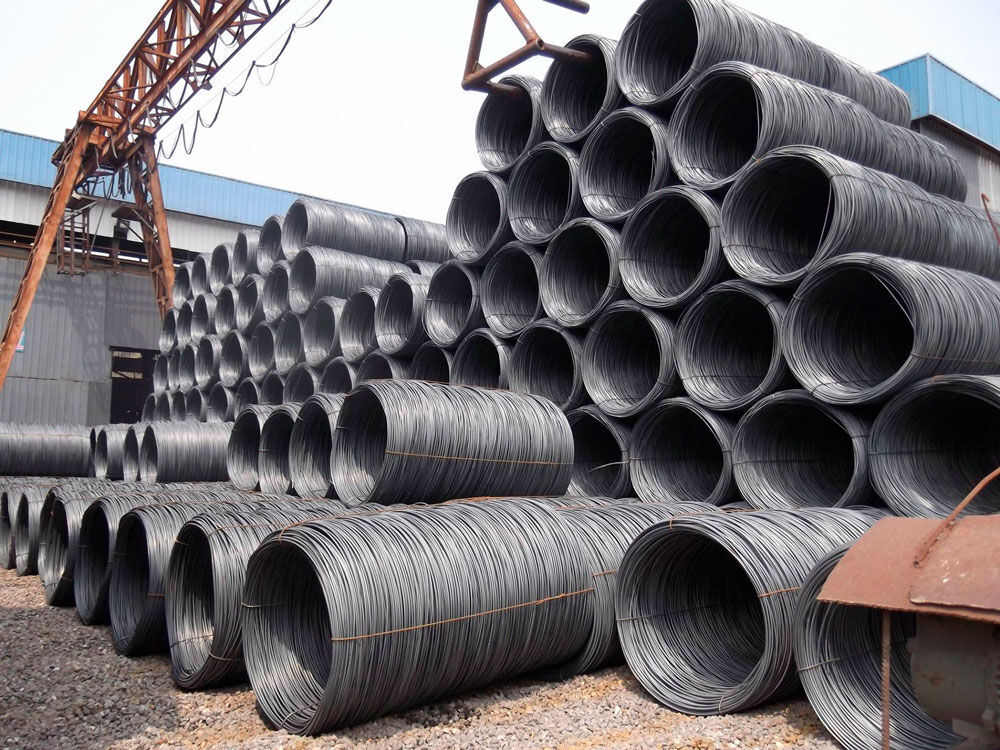
Катанка являє собою гарячекатаний металевий пруток круглого перерізу, який зазвичай постачається в мотках. Залежно від призначення для її виробництва використовують різні марки сталі. Матеріал може застосовуватися як готова продукція або слугувати заготовкою для подальшої переробки.
Наприклад, з катанки виготовляють сталевий дріт, канати, сітки, електроди та інші вироби. Під час подальшої обробки метал піддається волочінню, різанню, зварюванню, гнуттю або іншим технологічним операціям. Якщо вихідна заготовка має серйозні поверхневі дефекти або неоднорідну структуру, вони можуть ускладнити виробництво та знизити якість готової продукції.
Тому візуальний контроль — простий, але корисний етап приймання металопрокату.
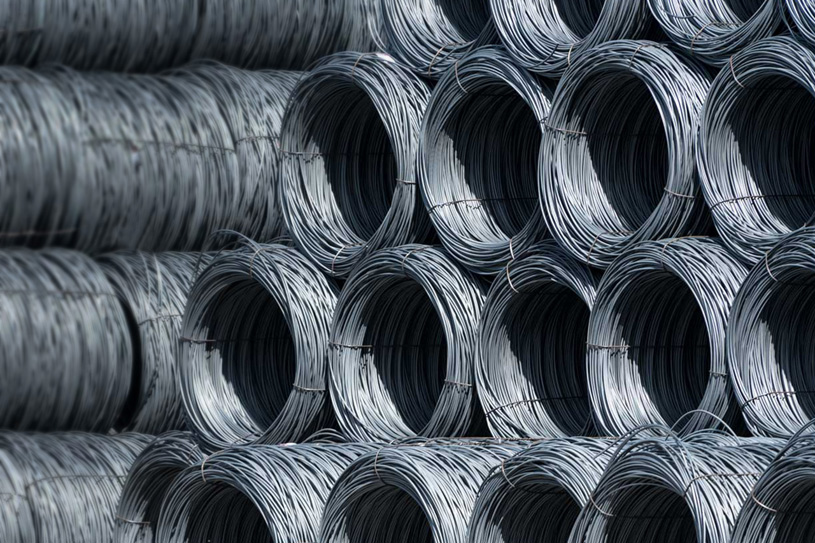
Перше, на що варто звернути увагу, — стан поверхні катанки. Вона має бути відносно рівною, без виражених тріщин, глибоких рисок, закатів, рванин та інших пошкоджень, які можуть вплинути на подальшу обробку.
Невеликий шар окалини після гарячої прокатки сам по собі не є ознакою браку. Це природний результат впливу високої температури на поверхню металу. Однак надмірна кількість окалини, що відшаровується, може вказувати на особливості виробництва або неправильне зберігання.
Особливо уважно слід шукати поздовжні та поперечні тріщини. Такий дефект не можна ігнорувати: під час подальшого волочіння або іншої механічної обробки пошкоджена ділянка може розкритися та призвести до обриву матеріалу.
Також небажані глибокі подряпини та борозни. Якщо вони проходять уздовж значної частини прутка, варто з’ясувати їх походження та оцінити, наскільки вони відповідають вимогам до конкретного виду продукції.
Якісна катанка повинна мати достатньо однорідний зовнішній вигляд по всій довжині. Різкі зміни характеру поверхні, ділянки з помітними дефектами або неоднаковий ступінь окиснення потребують додаткової уваги.
Під час огляду мотка корисно перевірити не лише зовнішні витки. Якщо є можливість, варто оглянути кілька внутрішніх ділянок. Іноді пошкодження помітні лише на окремих витках, тоді як зовнішній шар виглядає цілком нормально.
Важливо розуміти, що візуальна однорідність не означає абсолютної відсутності внутрішніх дефектів. Метал може виглядати якісним, але мати проблеми, які виявляються лише під час механічних випробувань, металографічного аналізу або інших методів контролю.
Тому візуальний огляд краще розглядати як перший етап перевірки, а не як повноцінну заміну лабораторним випробуванням.
Ще один важливий показник — те, як сформований моток. Витки мають бути укладені без надмірних деформацій і хаотичних переплетень, якщо інше не передбачено технологією виробництва або умовами постачання.
Сильно деформований моток може створити складнощі під час розмотування. Особливо це критично для підприємств, де катанка подається на автоматичні лінії. Переплутані або надмірно зміщені витки можуть призвести до зупинок обладнання та додаткових витрат на підготовку матеріалу.
Під час приймання також варто перевірити, чи немає на мотку слідів механічних пошкоджень. Удари, вм’ятини та сильні заломи можуть з’явитися не лише під час виробництва, а й під час транспортування або навантажувально-розвантажувальних робіт.
Колір поверхні також дає певну інформацію, хоча робити висновок про якість сталі лише за відтінком не можна. Свіжа поверхня металу та поверхня з окалиною можуть помітно відрізнятися.
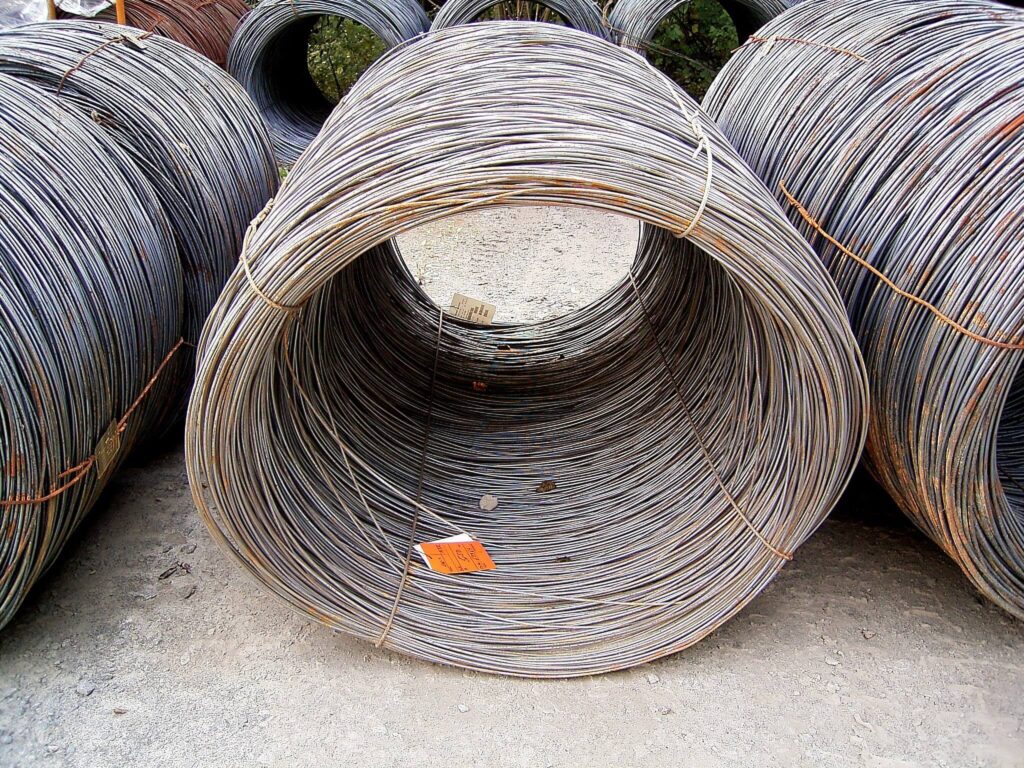
Сліди корозії потребують більш уважного ставлення. Легкий поверхневий наліт після зберігання в певних умовах ще не обов’язково означає серйозне пошкодження металу. Але глибока іржа, раковини та ділянки з вираженим руйнуванням поверхні — вже привід провести додаткову перевірку.
Особливо важливо враховувати умови зберігання. Якщо катанка тривалий час перебувала під впливом вологи, опадів або агресивного середовища, стан поверхні може погіршуватися навіть за початково хорошої якості продукції.
Серед найбільш небажаних візуальних дефектів можна виділити тріщини, закати та рванини. Вони можуть виникати на різних етапах виробництва та суттєво впливати на подальшу обробку.
Тріщини особливо небезпечні для матеріалів, які надалі піддаватимуться витягуванню або значній деформації. Навіть невеликий дефект на поверхні може стати причиною руйнування під час подальшої обробки.
Закати виглядають як поздовжні нерівності або складки на поверхні. Їх наявність необхідно оцінювати з урахуванням вимог відповідного стандарту та призначення продукції. Те саме стосується рванин та інших порушень геометрії поверхні.
Якщо під час візуального огляду виявлено велику кількість подібних дефектів, не варто обмежуватися вибірковою оцінкою. Краще перевірити всю партію та зіставити результати з документами на постачання.
Візуально можна помітити й деякі відхилення геометрії, особливо якщо вони достатньо виражені. Катанка повинна мати заданий круглий переріз і відповідати встановленим розмірам.
Для точного визначення діаметра використовують вимірювальний інструмент. На практиці для контролю може застосовуватися штангенциркуль або інші відповідні засоби вимірювання. Вимірювання бажано проводити на кількох ділянках, щоб отримати уявлення про стабільність розміру.
Рівномірність діаметра особливо важлива для продукції, яка надалі піддаватиметься волочінню. Значні відхилення можуть ускладнити налаштування обладнання та вплинути на стабільність технологічного процесу.
Візуальний огляд нерозривно пов’язаний із перевіркою супровідної документації. На маркуванні та в документах мають бути зазначені відомості про продукцію: марка сталі, розміри, маса партії, виробник та інші характеристики залежно від типу постачання.
Ці дані необхідно зіставити з фактичним матеріалом. Якщо зовнішній вигляд катанки викликає сумніви або інформація про продукцію не збігається з документами, краще не відправляти метал одразу у виробництво.
Під час купівлі великої партії особливо важливо переконатися, що весь обсяг належить до заявленої марки та відповідає вимогам замовника. Інакше проблеми можуть виявитися вже після початку переробки, коли повернення або заміна матеріалу стають значно складнішими.
Візуальний контроль має очевидні обмеження. За зовнішнім виглядом неможливо надійно визначити хімічний склад сталі, механічні характеристики, внутрішню структуру та низку інших параметрів.
Не можна достовірно встановити міцність, пластичність або відповідність конкретній марці сталі лише за кольором і станом поверхні. Для цього застосовують лабораторні методи, механічні випробування та аналіз хімічного складу.
Тому під час закупівлі відповідального металопрокату доцільно поєднувати кілька способів контролю: перевірку документів, візуальний огляд, вимірювання геометричних параметрів і, за необхідності, лабораторні випробування.
Щоб огляд був дійсно корисним, не варто проводити його поспіхом. Катанку бажано оглядати за хорошого освітлення, звертаючи увагу на різні ділянки мотка. Якщо партія велика, перевіряють кілька мотків, а за наявності підозр розширюють вибірку.
Зручно діяти послідовно: спочатку оцінити стан упаковки та мотка, потім поверхню, наявність корозії та механічних пошкоджень, після цього перевірити геометрію та зіставити побачене з документацією.
Такий підхід дає змогу виявити очевидні проблеми ще до початку переробки.
Візуальний огляд не потребує складного обладнання, але здатний допомогти виявити значну частину очевидних дефектів. Тріщини, глибокі риски, закати, сильна корозія, пошкодження мотка та виражені відхилення геометрії — причини для додаткової перевірки.
Водночас якісна оцінка не повинна обмежуватися одним зовнішнім виглядом. Якщо катанка призначена для відповідального виробництва, важливо враховувати марку сталі, вимоги нормативних документів, результати випробувань та умови зберігання.
Грамотне приймання допомагає уникнути ситуації, коли неякісний метал потрапляє на виробничу лінію та стає причиною браку, обривів або незапланованих простоїв. Тому кілька хвилин уважного огляду перед використанням катанки можуть заощадити значно більше часу та коштів на наступних етапах роботи.