Катанка относится к востребованным видам металлического проката, который используют для изготовления проволоки, крепежных изделий, сетки, сварочных материалов, арматурных элементов и другой продукции. От качества исходного материала во многом зависят характеристики готового изделия, поэтому проверять катанку желательно еще до запуска в производство.
Полноценная оценка требует лабораторных испытаний и проверки сопроводительной документации. Однако уже при визуальном осмотре можно обнаружить ряд дефектов, которые указывают на возможные проблемы с качеством. Поверхность, форма мотка, цвет металла и наличие видимых повреждений дают достаточно информации, чтобы провести первичный контроль и не принять явно проблемную партию.
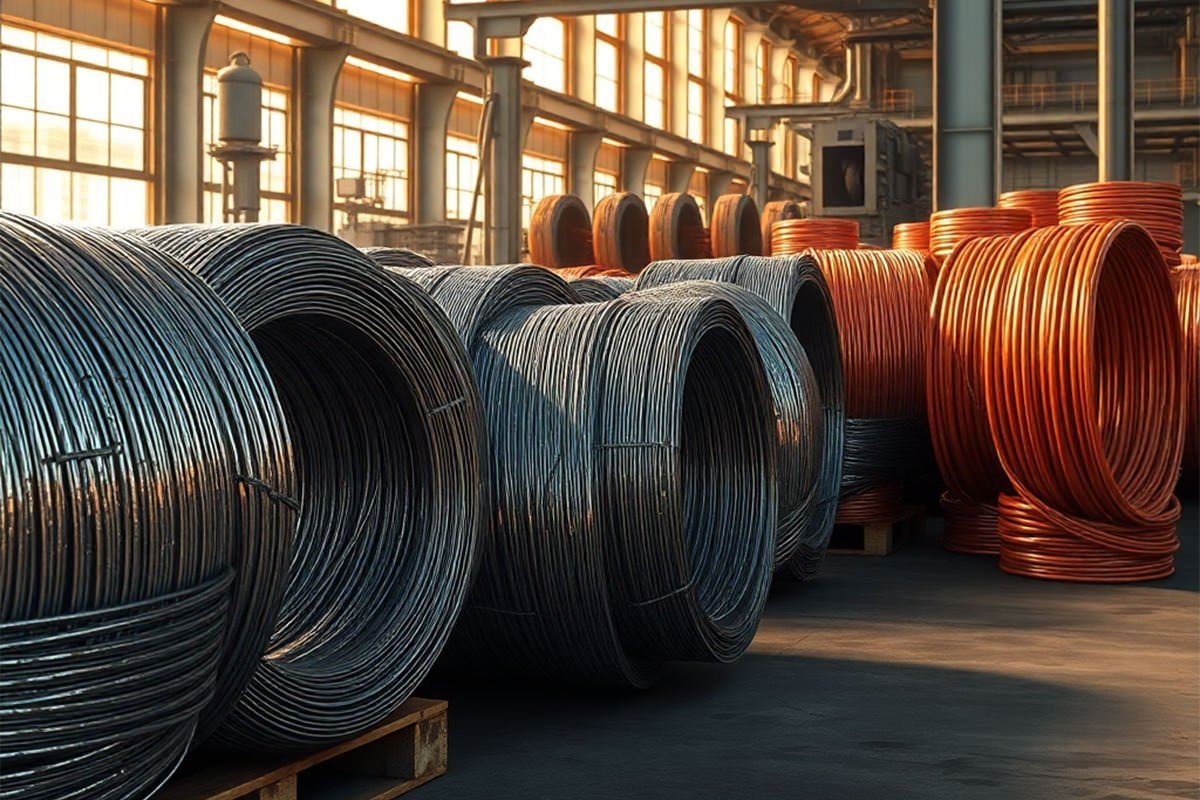
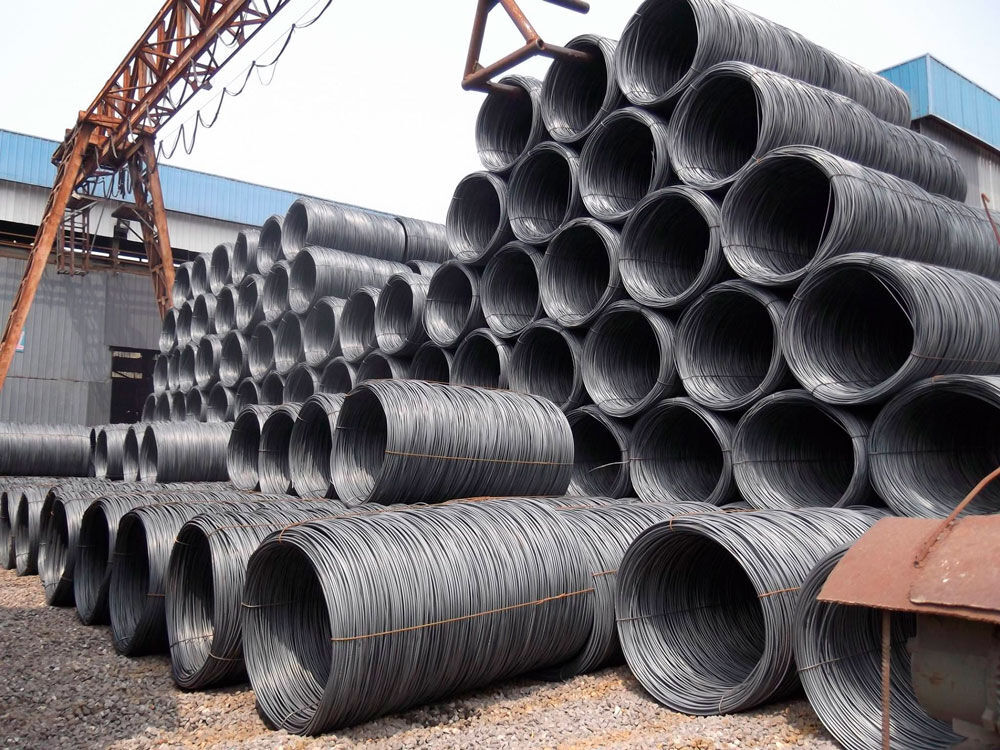
Катанка представляет собой горячекатаный металлический пруток круглого сечения, который обычно поставляется в виде мотков. В зависимости от назначения для ее производства применяются различные марки стали. Материал может использоваться как готовая продукция или служить заготовкой для дальнейшей переработки.
Например, из катанки производят стальную проволоку, канаты, сетки, электроды и другие изделия. Во время последующей обработки металл подвергается волочению, резке, сварке, гибке или другим технологическим операциям. Если исходная заготовка имеет серьезные поверхностные дефекты или неоднородную структуру, они могут усложнить производство и снизить качество готовой продукции.
Поэтому визуальный контроль — простой, но полезный этап приемки металлопроката.
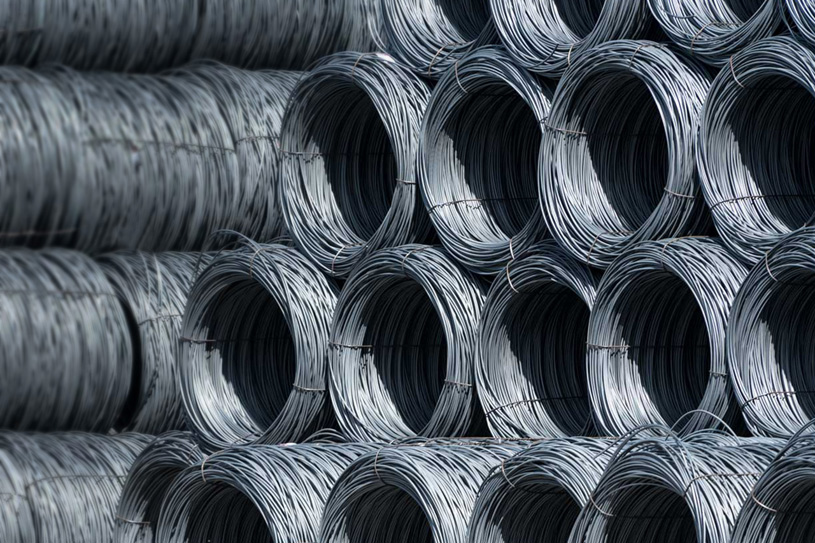
Первое, на что стоит обратить внимание, — состояние поверхности катанки. Она должна быть относительно ровной, без выраженных трещин, глубоких рисок, закатов, рванин и других повреждений, которые могут повлиять на дальнейшую обработку.
Небольшой слой окалины после горячей прокатки сам по себе не является признаком брака. Это естественный результат воздействия высокой температуры на поверхность металла. Однако чрезмерное количество отслаивающейся окалины может указывать на особенности производства или неправильное хранение.
Особенно внимательно следует искать продольные и поперечные трещины. Такой дефект нельзя игнорировать: при последующем волочении или другой механической обработке поврежденный участок способен раскрыться и привести к обрыву материала.
Также нежелательны глубокие царапины и борозды. Если они проходят вдоль значительной части прутка, стоит выяснить их происхождение и оценить, насколько они соответствуют требованиям к конкретному виду продукции.
Качественная катанка должна иметь достаточно однородный внешний вид по всей длине. Резкие изменения характера поверхности, участки с заметными дефектами или неодинаковая степень окисления требуют дополнительного внимания.
При осмотре мотка полезно проверить не только наружные витки. Если есть возможность, стоит осмотреть несколько внутренних участков. Иногда повреждения заметны только на отдельных витках, а внешний слой выглядит вполне нормально.
Важно понимать, что визуальная однородность не означает абсолютное отсутствие внутренних дефектов. Металл может выглядеть качественно, но иметь проблемы, которые выявляются только при механических испытаниях, металлографическом анализе или других методах контроля.
Поэтому визуальный осмотр лучше рассматривать как первый этап проверки, а не как полноценную замену лабораторным испытаниям.
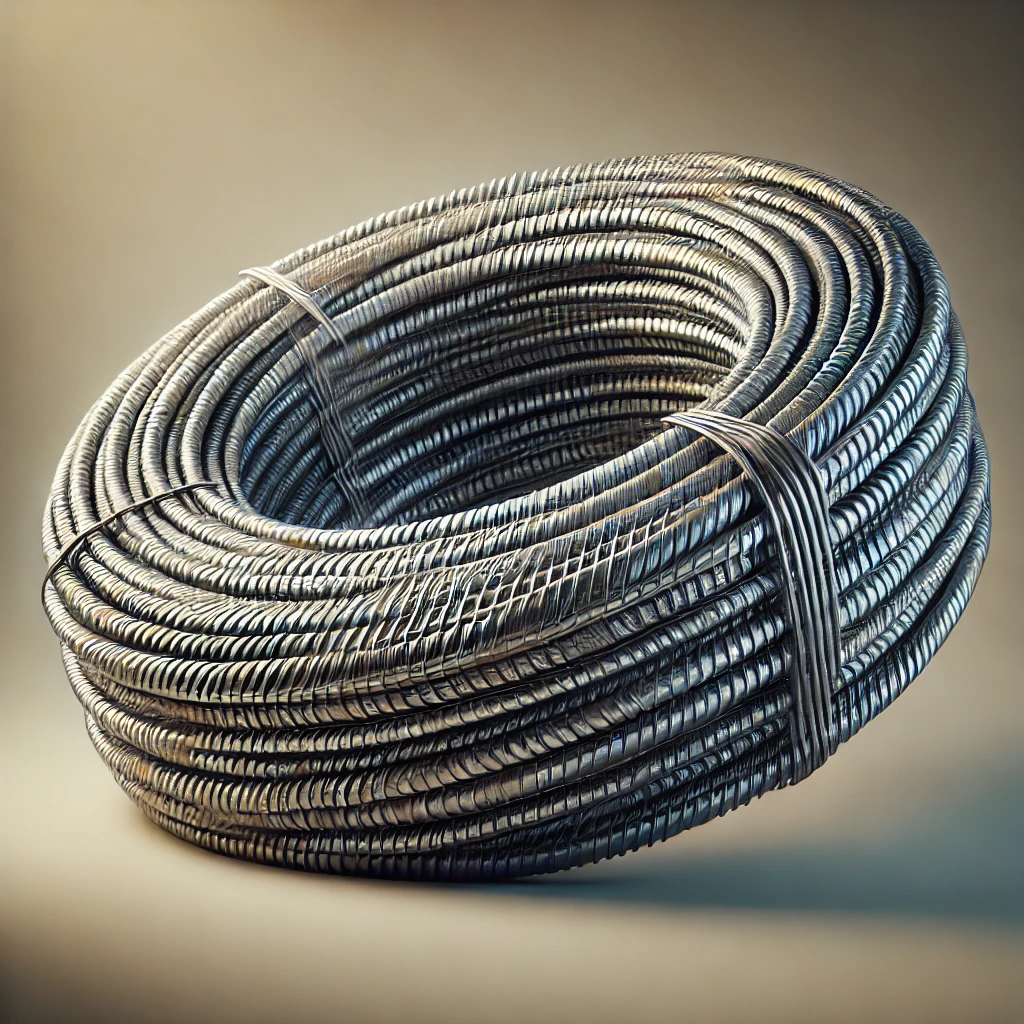
Еще один важный показатель — то, как сформирован моток. Витки должны быть уложены без чрезмерных деформаций и хаотичных переплетений, если иное не предусмотрено технологией производства или условиями поставки.
Сильно деформированный моток может создать сложности при размотке. Особенно это критично для предприятий, где катанка подается на автоматические линии. Перепутанные или чрезмерно смещенные витки способны привести к остановкам оборудования и дополнительным затратам на подготовку материала.
При приемке также стоит проверить, нет ли на мотке следов механических повреждений. Удары, вмятины и сильные заломы могут появиться не только во время производства, но и при транспортировке или погрузочно-разгрузочных работах.
Цвет поверхности также дает определенную информацию, хотя делать вывод о качестве стали только по оттенку нельзя. Свежая поверхность металла и поверхность с окалиной могут заметно отличаться.
Следы коррозии требуют более внимательного отношения. Легкий поверхностный налет после хранения в определенных условиях еще не обязательно означает серьезное повреждение металла. Но глубокая ржавчина, раковины и участки с выраженным разрушением поверхности — уже повод провести дополнительную проверку.
Особенно важно учитывать условия хранения. Если катанка длительное время находилась под воздействием влаги, осадков или агрессивной среды, состояние поверхности может ухудшаться даже при первоначально хорошем качестве продукции.
Среди наиболее нежелательных визуальных дефектов можно выделить трещины, закаты и рванины. Они могут возникать на разных этапах производства и способны существенно влиять на дальнейшую обработку.
Трещины особенно опасны для материалов, которые будут подвергаться вытяжке или значительной деформации. Даже небольшой дефект на поверхности может стать причиной разрушения во время последующей обработки.
Закаты выглядят как продольные неровности или складки на поверхности. Их наличие необходимо оценивать с учетом требований соответствующего стандарта и назначения продукции. То же касается рванин и других нарушений геометрии поверхности.
Если при визуальном осмотре обнаружено большое количество подобных дефектов, не стоит ограничиваться выборочной оценкой. Лучше проверить всю партию и сопоставить результаты с документами на поставку.
Визуально можно заметить и некоторые отклонения геометрии, особенно если они выражены достаточно сильно. Катанка должна иметь заданное круглое сечение и соответствовать установленным размерам.
Для точного определения диаметра используется измерительный инструмент. На практике для контроля могут применять штангенциркуль или другие подходящие средства измерения. Измерять желательно несколько участков, чтобы получить представление о стабильности размера.
Равномерность диаметра особенно важна для продукции, которая впоследствии будет подвергаться волочению. Значительные отклонения могут усложнить настройку оборудования и повлиять на стабильность технологического процесса.
Визуальный осмотр неразрывно связан с проверкой сопроводительной документации. На маркировке и в документах должны быть указаны сведения о продукции: марка стали, размеры, масса партии, производитель и другие характеристики в зависимости от типа поставки.
Эти данные необходимо сопоставить с фактическим материалом. Если внешний вид катанки вызывает сомнения или информация о продукции не совпадает с документами, лучше не отправлять металл сразу в производство.
При покупке крупной партии особенно важно убедиться, что весь объем относится к заявленной марке и соответствует требованиям заказчика. В противном случае проблемы могут обнаружиться уже после начала переработки, когда возврат или замена материала становятся значительно сложнее.
У визуального контроля есть очевидные ограничения. По внешнему виду невозможно надежно определить химический состав стали, механические характеристики, внутреннюю структуру и ряд других параметров.
Нельзя достоверно установить прочность, пластичность или соответствие конкретной марке стали только по цвету и состоянию поверхности. Для этого применяются лабораторные методы, механические испытания и анализ химического состава.
Поэтому при закупке ответственного металлопроката разумно сочетать несколько способов контроля: проверку документов, визуальный осмотр, измерение геометрических параметров и, при необходимости, лабораторные испытания.
Чтобы осмотр был действительно полезным, не стоит проводить его в спешке. Катанку желательно осматривать при хорошем освещении, обращая внимание на разные участки мотка. Если партия большая, проверяют несколько мотков, а при наличии подозрений расширяют выборку.
Удобно двигаться последовательно: сначала оценить состояние упаковки и мотка, затем поверхность, наличие коррозии и механических повреждений, после этого проверить геометрию и сопоставить увиденное с документацией.
Такой подход позволяет обнаружить очевидные проблемы еще до начала переработки.
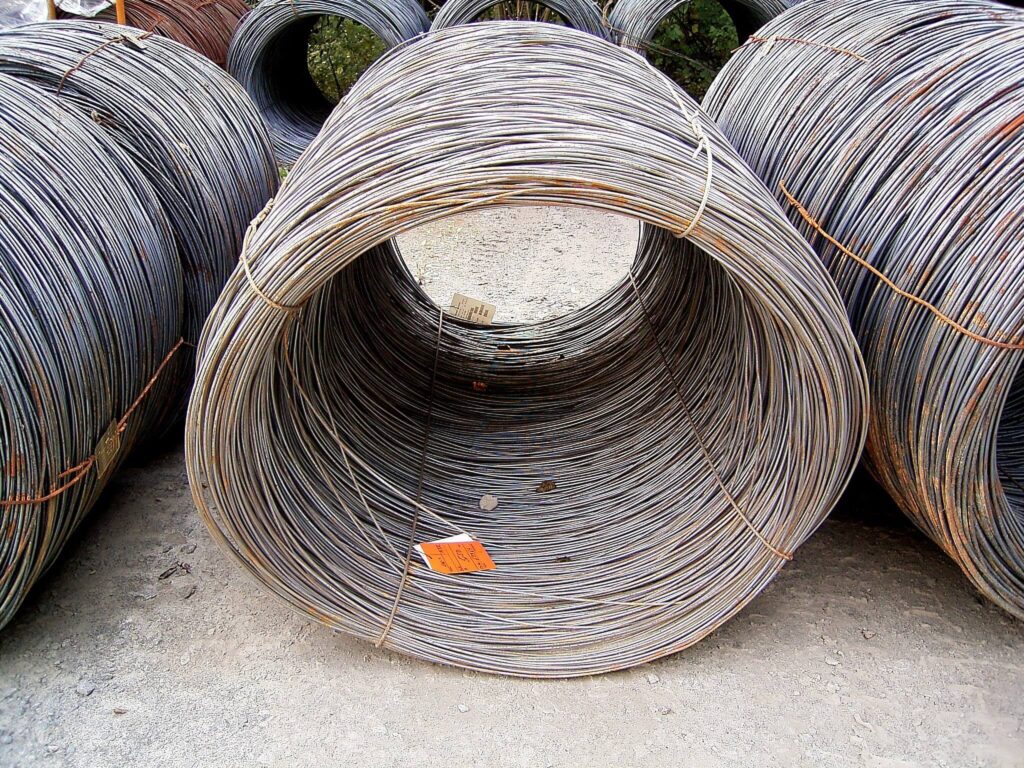
Визуальный осмотр не требует сложного оборудования, но способен помочь выявить значительную часть очевидных дефектов. Трещины, глубокие риски, закаты, сильная коррозия, повреждения мотка и выраженные отклонения геометрии — причины для дополнительной проверки.
При этом качественная оценка не должна ограничиваться одним внешним видом. Если катанка предназначена для ответственного производства, важно учитывать марку стали, требования нормативных документов, результаты испытаний и условия хранения.
Грамотная приемка помогает избежать ситуации, когда некачественный металл попадает на производственную линию и становится причиной брака, обрывов или незапланированных простоев. Поэтому несколько минут внимательного осмотра перед использованием катанки могут сэкономить значительно больше времени и средств на последующих этапах работы.