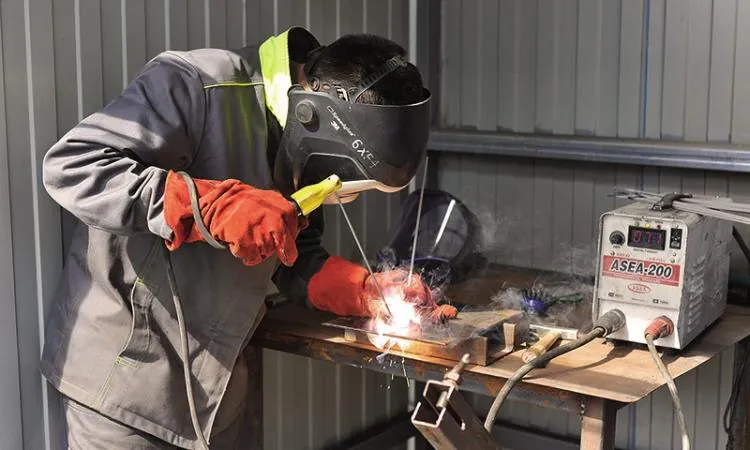
Сварочная проволока применяется как плавящийся электрод или отдельно подаваемая присадка. Её роль зависит от процесса: в MIG/MAG она одновременно проводит ток и пополняет сварочную ванну, а в TIG присадку подают отдельно от неплавящегося электрода. Область применения определяется всей технологией соединения, а не одной маркой расходника.
Электрод и присадка: в чём различие
Плавящийся проволочный электрод непрерывно поступает к месту сварки, расплавляется и участвует в образовании металла шва. Подача согласуется с электрическими параметрами процесса. Так работают разные варианты механизированной дуговой сварки, но способ защиты и устройство проволоки у них различаются.
В TIG вольфрамовый электрод поддерживает дугу и не предназначен для расходования как присадка. Если соединение требует добавочного металла, используют отдельный пруток или механизированную подачу проволоки. Некоторые соединения выполняют без присадки, поэтому наличие дуги само по себе не означает потребление сварочной проволоки.
Процесс, подача и типичная задача
| Процесс | Как используют материал | Пример задачи | Что особенно важно |
|---|---|---|---|
| GMAW, MIG/MAG | Непрерывная подача проволочного электрода с внешним газом | Листовые детали, рамные изделия | Газ, подача, подготовка кромок |
| FCAW | Порошковая проволока, с газовой или собственной защитой | Изготовление металлоконструкций | Тип расходника, положение, требования технологии |
| SAW | Проволочный электрод работает под слоем флюса | Протяжённые швы труб и оболочек | Согласованная комбинация проволоки и флюса |
| TIG, GTAW | Отдельная присадка при неплавящемся электроде | Точные соединения, некоторые корневые проходы | Чистота, подача присадки, защита |
Таблица показывает типичные связи, а не исключительное распределение отраслей. Один трубный или корпусной узел может изготавливаться несколькими процессами. Выбор зависит от материала, доступа, положения шва, требуемых свойств и принятой производственной технологии.
Тонколистовая деталь: важна управляемость процесса
При соединении тонкого листа требуется управлять проплавлением и деформациями. Проволока должна соответствовать основному металлу и механизму подачи, но сама по себе не предотвращает прожог. Существенны зазор, подготовка деталей, последовательность выполнения швов и параметры оборудования.
Поэтому рекомендация «возьмите тонкую проволоку» без описания материала и процесса неполна. Практический алгоритм выбора сварочной проволоки начинается с исходных данных соединения, а заканчивается проверкой катушки, газа и тракта подачи.
Металлоконструкция и трубный шов
Для рам и других конструкций оценивают требования к прочности, пластичности и условиям эксплуатации соединения. Выбранный расходник должен поддерживать эти требования в составе технологии. Режим, подготовка, квалификация выполнения и контроль остаются необходимыми частями результата.
У протяжённых швов труб и оболочек может применяться сварка под флюсом. Свойства металла шва зависят от сочетания проволоки и флюса, поэтому их не выбирают независимо. У корневого и заполняющих проходов одного соединения могут быть разные процессы и расходные материалы.
Сосуд под давлением нельзя считать безопасным только потому, что использована известная проволока. Пригодность подтверждают требования к изделию, установленная технология и предусмотренный контроль. По той же причине нельзя переносить расходник с обычного ремонтного шва на ответственный узел без проверки.
Откуда берётся сварочный расходник
Специальная катанка может служить исходным сырьём для сплошной сварочной проволоки. После переработки получают продукт с контролируемым составом, размерами, поверхностью и упаковкой. Прямой замены между сырьём и готовой катушкой нет; это объясняет сравнение катанки и сварочной проволоки.
Проволока также используется как металлический стержень при производстве некоторых покрытых электродов. Но готовый электрод — отдельный расходник со своим покрытием и характеристиками. Его устройство разобрано в материале о проволоке для электродов.
Что проверяют перед передачей в работу
Сопоставляют обозначение расходника с технологией, документами партии и материалом деталей. Проверяют газ либо флюс, состояние упаковки, чистоту проволоки и совместимость подачи. Требуемые испытания и контроль шва выбирают по изделию; внешне ровный валик не доказывает отсутствие внутренних дефектов.
Полезно сохранять прослеживаемость: какой расходник и партия использованы для конкретной работы. Это позволяет разбирать отклонения по фактам и не приписывать любой дефект только проволоке, когда причиной могла стать подготовка или нарушение процесса.