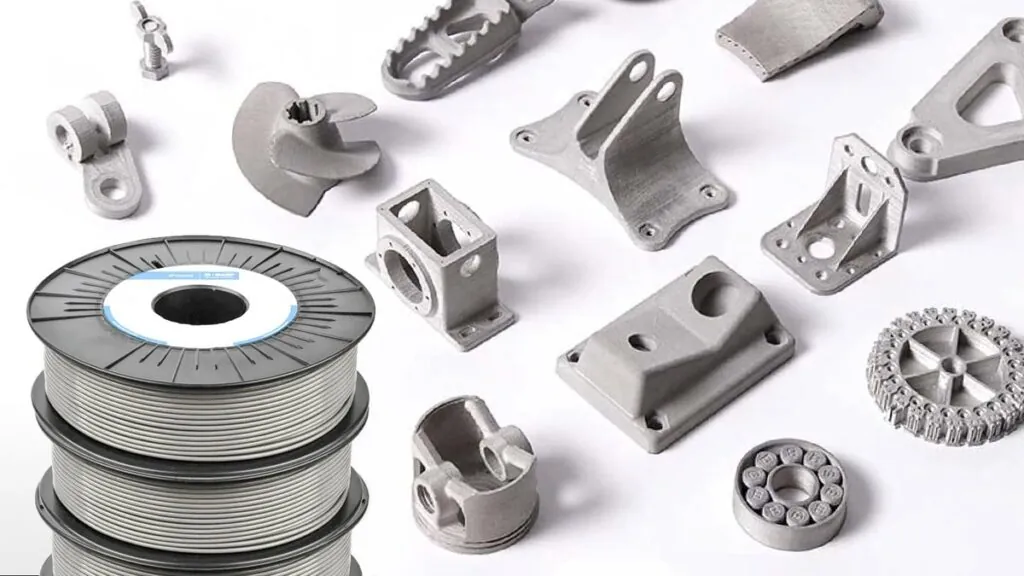
Коротка відповідь. У дротовому 3D-друку метал подають у вигляді дроту й послідовно наплавляють шари. WAAM використовує електричну дугу; лазерне та електронно-променеве подавання дроту належать до інших варіантів спрямованого осадження. Для результату важливі не лише сплав, а й стабільність подавання, тепловий режим, контроль та подальше оброблення деталі.
Що відбувається під час WAAM
Система переміщення веде джерело тепла заданою траєкторією. Дріт надходить у зону плавлення, метал формує валик на підкладці або попередньому шарі. Після послідовної побудови отримують заготовку, геометрія якої близька до майбутньої деталі.
WAAM також позначають як DED-arc. Джерелом енергії тут є дуга; у лазерному варіанті матеріал плавить лазер, а в електронно-променевому — електронний пучок. У цих процесів відрізняються обладнання, захисне середовище та обмеження. Називати будь-який друк із дротом WAAM неточно.
На відміну від порошкових процесів, вихідний матеріал не розподілений у порошковому шарі. Але це не означає, що дротова технологія автоматично дає кращу поверхню чи меншу собівартість будь-якої деталі. Можливість виготовити потрібну геометрію оцінюють для конкретної системи.
Вимоги до дроту як сировини
| Параметр | Чому важливий | Що підтвердити |
|---|---|---|
| Склад | Визначає матеріал наплавленого об'єму | Сплав, партію, документ і придатність для кваліфікованого процесу |
| Діаметр | Пов'язаний із дозуванням і трактом подавання | Номінал, допуск і стабільність |
| Поверхня | Забруднення можуть впливати на процес і дефекти | Чистоту, стан і правила зберігання |
| Намотування | Допомагає підтримувати безперервне подавання | Сумісність котушки чи барабана із системою |
| Простежуваність | Пов'язує заготовку з використаним матеріалом | Номери партій і записи про зміну витратного матеріалу |
Для деяких процесів використовують відповідні зварювальні дроти, однак паспорт зварювального продукту сам собою не кваліфікує адитивну деталь. Базові властивості витратних матеріалів розглянуто в статті про зварювальний дріт. Купівля звичайної катанки замість готового витратного матеріалу додає ще не виконані стадії підготовки.
Для якої геометрії технологія цікава
Дротове наплавлення розглядають для порівняно великих заготовок, коли вигідно наростити матеріал близько до форми деталі й потім обробити потрібні поверхні. Потенціал залежить від сплаву, маси, серійності та доступної альтернативи — поковки, виливка чи оброблення суцільної заготовки.
Ширина валика, доступ пальника, відведення тепла й підтримка наплавлюваного металу обмежують геометрію. Тонкі стінки, нависання, вузькі внутрішні канали та закриті порожнини потребують окремого оцінювання. Не можна обіцяти, що будь-яку модель із файлу вдасться надрукувати без зміни конструкції.
Чому після друку робота не закінчується
Шарувата поверхня зазвичай потребує врахування припуску на механічне оброблення. Потрібно заздалегідь передбачити, як закріпити заготовку й підвести інструмент до потрібних зон. Припуск впливає і на витрату дроту, і на час оброблення.
Повторні теплові цикли створюють умови для залишкових напружень і деформацій. Залежно від матеріалу та призначення можуть знадобитися термічне й додаткове оброблення між етапами. Контроль охоплює геометрію, вибрані методи пошуку несуцільностей і випробування властивостей за програмою кваліфікації. Відсутність видимих пор зовні не доводить якості всього об'єму.
Навіть за однакового складу наплавлений матеріал не можна без перевірки вважати еквівалентом прокату. Напрям побудови й технологічна історія можуть впливати на результати. Вимоги до матеріалу та підтвердження властивостей зручно оформляти як технічне завдання на спеціальний дріт і окремий план контролю виробу.
Як оцінити пробний проєкт
- Визначте матеріал, геометрію й обов'язкові властивості готової деталі.
- Виберіть технологію та погодьте допустимі зміни конструкції.
- Закладіть підкладку, припуски, механічне оброблення й доступ для контролю.
- Перевірте пробну заготовку та зіставте фактичні витрати з альтернативою.
- Зафіксуйте партії дроту, параметри процесу й результати випробувань.
Єдиного відсотка використання металу для всіх WAAM-процесів немає. У розрахунок включають залишки, підкладку, припуски, брак і фінішне оброблення. Порівняння лише маси поданого дроту й наплавленої заготовки не показує економіки готового виробу. Різницю сировини та витратного матеріалу додатково пояснює порівняння катанки зі зварювальним дротом.