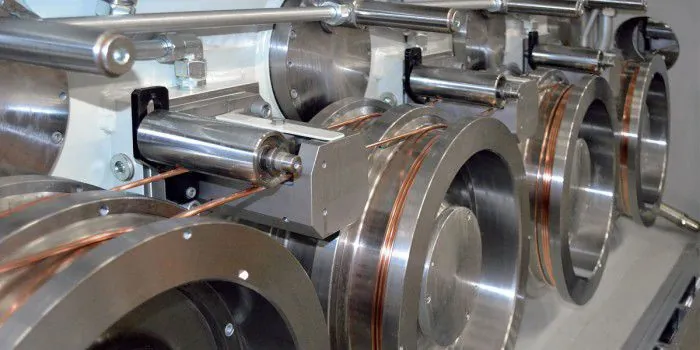
Сталевий дріт часто отримують із катанки волочінням: заготовку протягують крізь отвір волоки, зменшуючи поперечний переріз і збільшуючи довжину. Перед цим готують поверхню та систему змащування, а після надають потрібні властивості, покриття й пакування. Єдиного маршруту для в’язального, пружинного, канатного та зварювального дроту немає.
Спочатку перевіряють вихідну катанку
Катанка надходить у бухтах після гарячого прокатування. Її виготовлення — окремий етап, описаний у статті про виробництво катанки. На дротяному підприємстві звіряють марку сталі, розмір, номер партії й документи. Значення мають поверхня, стан металу та здатність витримати передбачену деформацію.
Поздовжній дефект вихідної заготовки не обов’язково зникне зі зменшенням діаметра: він може витягнутися й перейти в готовий виріб. Тому вхідний контроль потрібний до запуску бухти в перероблення. Змішувати близькі на вигляд марки особливо небажано: розмір готового дроту ще не підтверджує його хімічного складу.
Окалина й мастило: підготовка до волочіння
Оксиди на поверхні гарячекатаної сталі заважають стабільному контакту з інструментом. Окалину видаляють механічним способом або хімічним травленням за вибраною технологією. Конкретний маршрут залежить від матеріалу, обладнання й подальшого виробу; це не рекомендація проводити оброблення кислотами поза виробництвом.
Далі забезпечують роботу технологічного мастила. Залежно від процесу застосовують сухі чи рідкі склади та підготовчі шари. Їхнє завдання — зменшити тертя, зношування волоки й пошкодження поверхні. Залишки мастила оцінюють з урахуванням наступних операцій: те, що допомагає волочінню, може заважати нанесенню покриття або зварюванню.
Що відбувається у волоці
Волока задає зменшений переріз, а тяговий вузол протягує крізь неї метал. Значне зменшення розміру зазвичай розподіляють на кілька проходів. Під час холодної деформації матеріал зміцнюється, тому кількість проходів і обтиснення на кожному з них узгоджують із властивостями сталі та можливостями лінії.
Для наочності: якщо в ідеалізованому розрахунку круглий діаметр зменшити з 6 до 3 мм, площа перерізу стане вчетверо меншою. За збереження об’єму довжина збільшиться приблизно вчетверо. Це геометричне пояснення, а не допустиме обтиснення за один прохід: реальні режими визначає технолог з урахуванням деформації, нагрівання, змащування й ризику обриву.
Термооброблення, покриття й намотування
Проміжне термооброблення може знадобитися для продовження деформації. Кінцевий відпал застосовують, коли виробу потрібна пластичність; для інших призначень використовують інші поєднання оброблення та зміцнення. Не можна вважати, що кожен дріт після волочіння обов’язково роблять м’яким.
Покриття наносять у передбаченій точці маршруту, а інколи проводять подальше волочіння вже покритого матеріалу. Відмінності способів нанесення цинку розкрито в статті про оцинкування дроту. Кінцеве намотування має відповідати розмотуванню в споживача: важливі розмір котушки, укладання витків, маса й доступний початок дроту.
Чому однаковий діаметр не означає однакового продукту
Дві лінії можуть отримати один кінцевий розмір, проте використовувати різні вихідні марки й послідовності операцій. Наприклад, матеріал для ручного в’язання та заготовка для пружини відрізняються потрібною поведінкою після формування. Обидва дроти можуть бути круглими й акуратно намотаними, водночас мати різні міцність та пластичність.
Тому в замовленні важливо зазначити стан готової продукції, а не лише шлях «із катанки». Якщо споживачеві потрібні додаткове термооброблення, зварювання або нанесення покриття, виробник має знати про це заздалегідь. Погодження маршруту допомагає уникнути ситуації, коли геометрія відповідає кресленню, проте поверхня чи структура металу заважає наступній операції. Пробне перероблення доповнює документальні вимоги, а не скасовує їх.
Як етап виробництва пов’язаний із контролем
| Спостереження | Що перевіряють |
|---|---|
| Поздовжні риски | Вихідну поверхню, чистоту та стан інструмента |
| Відхилення діаметра | Налаштування, зношування волоки й вимірювання за довжиною |
| Часті обриви | Матеріал, підготовку, мастило та режим деформації |
| Проблеми під час розмотування | Укладання, геометрію пакування й деформацію під час перевезення |
Таблиця показує напрямки пошуку, а не встановлює причину за однією ознакою. Підсумковий контроль охоплює погоджені розміри та властивості, поверхню, покриття, пакування й простежуваність партії. Методи та обсяг випробувань визначають документ на продукцію і замовлення. Практичні ознаки невідповідностей зібрано окремо в статті про дефекти дроту.